3D打印机


材料

荷兰矫形鞋垫软件商LutraCAD借助Raise3D RMS220 SLS打印机实现定制鞋垫批量生产

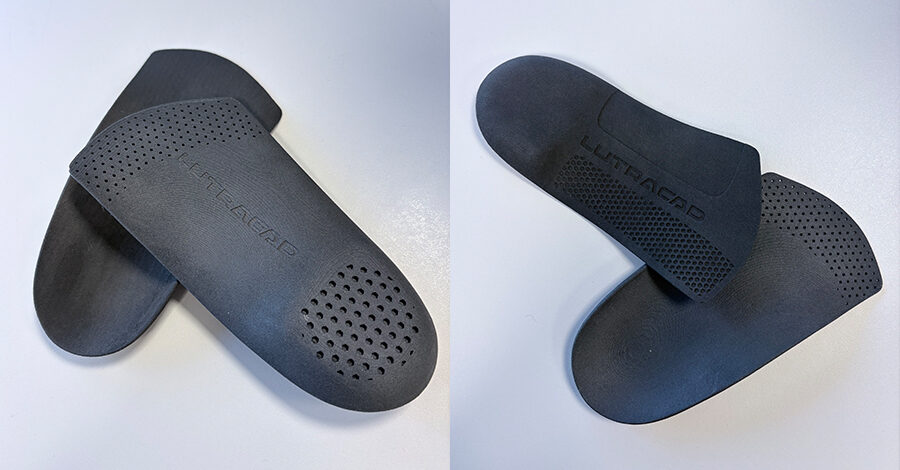
面对 FFF 在表面质量、厚度与生产效率上的限制,以及铣削流程中频繁的人工介入和材料浪费,LutraCAD 引入 Raise3D RMS220 SLS打印机、PA11 与 ideaMaker,建立 SLS 批量生产流程,单次构建可生产20–25双定制鞋垫,并支持夜间运行。

2026年9月29日

20 ~ 25

单次可生产的鞋垫数量

80% ~ 90%

节省材料

PA11

柔韧性与刚性兼备

关于 LutraCAD


LutraCAD 是一家来自荷兰的软件解决方案提供商,主要服务于矫形器与假肢市场。其专业软件覆盖定制鞋垫、鞋楦、中底及相关矫形产品的设计与生产,帮助客户建立面向个体需求的数字化工作流。

自2016年起,LutraCAD 开始探索如何将3D打印引入客户的生产流程,并先后评估了熔融沉积成型(FFF)、光固化成型(SLA)和选择性激光烧结(SLS)等增材制造技术。

在早期阶段,FFF 凭借较低的应用门槛和相对简便的部署方式,成为团队重点尝试的工艺。随着客户对硬壳鞋垫质量和生产效率的要求提高,LutraCAD 需要进一步解决三个问题:如何获得更好的表面质量,如何生产更薄的鞋垫结构,以及如何减少批量生产过程中的人工介入。


荷兰

制造业

鞋垫

为何原有生产方式难以继续扩展?

LutraCAD 此前主要使用 FFF打印技术和铣削生产鞋垫。两种工艺分别满足了不同阶段的需求,但在扩大定制鞋垫生产时,也面临不同的限制。

1. FFF的产品与效率限制

在 LutraCAD 的应用场景中,FFF打印技术能够支持早期开发,但随着生产要求提高,其局限逐渐显现:

  • 鞋垫表面质量难以满足后续要求;
  • 可实现的鞋垫厚度受到限制;
  • 批量生产效率难以进一步提高;
  • 打印过程中仍需操作人员定期检查设备。

此前使用 FFF 打印时,LutraCAD 的操作人员需要每隔数小时检查一次设备运行状态。

2. 铣削依赖频繁的人工操作

铣削生产需要操作人员频繁检查设备、去除多余材料、完成多道后处理,并整理鞋垫进行交付前准备。

在 LutraCAD 原有的铣削流程中,操作人员大约每20分钟就需要进行一次人工干预。

3. 铣削产生较多材料废料

在原有铣削流程中,材料块约有80%–90%会在加工过程中成为废料。
为何选择 SLS 生产定制鞋垫? 

经过对不同增材制造技术的测试,LutraCAD 将 SLS 的价值归纳为以下三个方面:

  1. 改善表面质量和薄壁设计

与原有 FFF 流程相比,SLS 能够提供更符合 LutraCAD 需求的表面质量,并支持更薄的鞋垫设计。

鞋垫厚度不仅影响产品整体尺寸,也与不同区域的柔韧性和支撑特征有关。SLS 与 PA11 的组合,使 LutraCAD 能够在设计阶段调整鞋垫不同区域的厚度。

  1. 在同一粉床内完成批量生产

SLS 打印不需要为每个零件增加独立支撑结构,多个鞋垫可以在同一构建空间内进行排布。

使用 RMS220 SLS打印机后,LutraCAD 单次构建可生产20–25双鞋垫。打印任务可以在夜间运行,次日完成整批构建,再进入清粉和必要的交付前处理。

实际产量会受到鞋垫尺寸、模型排布和打印参数等因素影响。

  1. 优化原有材料使用方式

铣削通过去除材料形成最终产品,而 SLS 利用粉末逐层构建零件。构建过程中未烧结的粉末可以按照相应工艺要求用于后续生产。

为何选择 Raise3D RMS220?

在引入 SLS 技术之前,LutraCAD 已经使用 Raise3D FFF打印机多年。既有的设备使用经验以及与 Raise3D 团队的合作,为其进一步评估 RMS220 提供了基础。

在选择 SLS 设备时,LutraCAD 重点考虑:

  • 对 Raise3D 团队及设备可靠性的信任;
  • 构建空间是否适合定制鞋垫批量排布;
  • 打印速度能否支持日常生产;
  • 软件、材料和设备能否组成完整工作流;
  • 解决方案提供方能否提供持续支持。

对 LutraCAD 来说,RMS220 不只是一台独立的 SLS 设备,而是其扩展定制鞋垫生产能力的平台。

Hook Image - RMS220

Raise3D RMS220

工业级选择性激光烧结 SLS 3D打印机,兼具灵活生产与高成本效益,专为中小型打印服务打造的工业级生产解决方案。

RMS220 如何进入鞋垫生产流程?

LutraCAD 的 RMS220 工作流围绕批量构建展开,主要包括五个步骤:

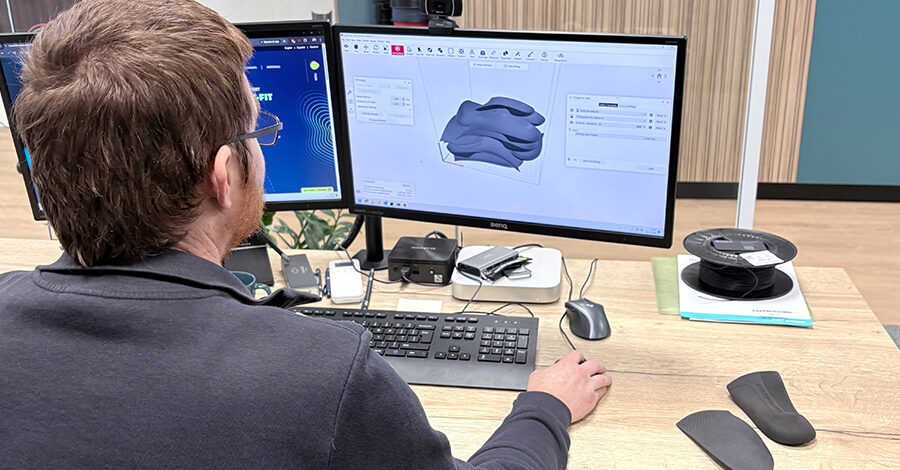
  1. 根据不同需求完成鞋垫设计,并将模型导入 ideaMaker;
  2. 将多个不同设计的鞋垫安排在同一个构建任务中;
  3. 在 ideaMaker 中完成构建密度调整和打印参数设置;
  4. 利用夜间时段完成批量打印;
  5. 完成清粉和必要的交付前处理。

使用 RMS220 后,LutraCAD 单次构建可生产20–25双定制鞋垫。

从铣削转向SLS,生产流程发生了什么变化?

1. 减少设备运行期间的人工介入

RMS220 支持夜间批量构建,不再需要操作人员在设备运行期间持续进行高频干预。

LutraCAD 可以实现:

  • 夜间批量生产;
  • 减少设备运行期间的人工检查;
  • 简化打印后的处理流程;
  • 更明确地规划每日产出。

2. 简化打印后的处理流程

使用 RMS220 打印的鞋垫在完成构建后,主要进入清粉和必要的交付前处理。与原铣削流程相比,新的工作流减少了大量材料去除和整理环节。

3. 改善材料使用方式

SLS 不再通过大量去除材料形成鞋垫,而是使用粉末逐层构建零件。部分未烧结粉末还可以按照相应工艺要求用于后续生产。

为何选择 Raise3D PA11?

根据 LutraCAD 的应用反馈,Raise3D PA11 的主要特点包括:

  • 在柔韧性与刚性之间提供适合鞋垫设计的平衡;
  • 具有较高的断裂伸长率;
  • 能够支持较薄的鞋垫结构;
  • 可以通过厚度变化调整不同区域的柔韧程度。

不同几何形状和局部厚度的鞋垫,可以安排在同一次 SLS 构建中,在保留个性化设计的同时组织批量生产。

ideaMaker 如何连接 FFF 与 SLS打印技术?

LutraCAD 同时使用 ideaMaker 管理 FFF 和 SLS 的生产准备工作。在 RMS220 工作流中,ideaMaker 用于:

  • 导入定制鞋垫模型;
  • 对多个鞋垫进行构建排布;
  • 调整构建密度;
  • 设置和管理打印参数;
  • 准备 RMS220 打印任务。

在同一个软件体系内增加 SLS 工艺,有助于减少额外的软件切换和学习成本。

从单件制造走向可规划的批量产出

在正式实施前,LutraCAD 作为早期用户对 RMS220 进行了数周试用。

根据 LutraCAD 的反馈,RMS220 操作较为简便,能够支持日常运行,并在试用期间保持一致的打印质量。

更重要的变化不只体现在某一双鞋垫上,而是生产组织方式的改变:

  • 多双不同设计的鞋垫可以集中在同一次构建中;
  • 夜间打印减少工作时段内的设备看护;
  • 单次构建20–25双,为每日产出提供更明确的规划基础;
  • 从铣削转向粉末逐层构建,改变了原有材料去除方式;
  • FFF 和 SLS 可以在同一软件体系内完成生产准备。

未来展望:借助 SLS 扩展材料和应用范围

LutraCAD 将RMS220 SLS 打印机视为长期发展的生产平台。其后续关注方向包括:

  • 获取更多材料选择;
  • 提高粉末混合自动化程度;
  • 引入能够辅助调整打印参数的智能功能;
  • 扩大定制鞋垫生产;
  • 探索其他矫形和功能性产品应用。

RMS220 已帮助 LutraCAD 将定制鞋垫生产从技术测试,推进到以批量构建、夜间运行和数字化排布为核心的生产流程。

您是否正在评估将定制产品或小批量功能零件转入SLS生产?

联系 Raise3D,基于零件尺寸、材料要求、批量需求和现有制造流程,评估 RMS220 SLS 工作流并安排样件验证。

3D打印案例