3D打印机


材料

日本模型制造商Shiroterasu采用Raise3D DF2 DLP打印机,克服微型建筑细节成型难题,实现1/1500城郭模型部件内部制造

合同会社シロテラス是一家围绕日本各地名城与城址开展城郭地理模型制作、历史资料研究及相关数字内容业务的公司。为制作1/1500比例城郭模型,团队将Raise3D DF2与High Detail Resin用于建物部件,并通过配套数字化制造工序完成地形与涂装治具制作,逐步形成适合小规模团队的内部数字化工作流。

2026年10月16日

83%

产品开发周期缩短

50 个/批

模型部件批量打印

1:1500

精细城郭模型比例

公司介绍:从城郭模型延伸到历史资产活用


合同会社シロテラス(以下简称Shiroterasu)位于日本东京都大田区,以日本各地的名城与城址为主题开展活动,其业务包括城址活用咨询、城郭地理模型制作与销售、城郭调查研究、影像/数字内容制作等。公司强调通过实地调查、资料核查和与研究者协作,理解城郭的历史与地形特征。


日本

城郭模型

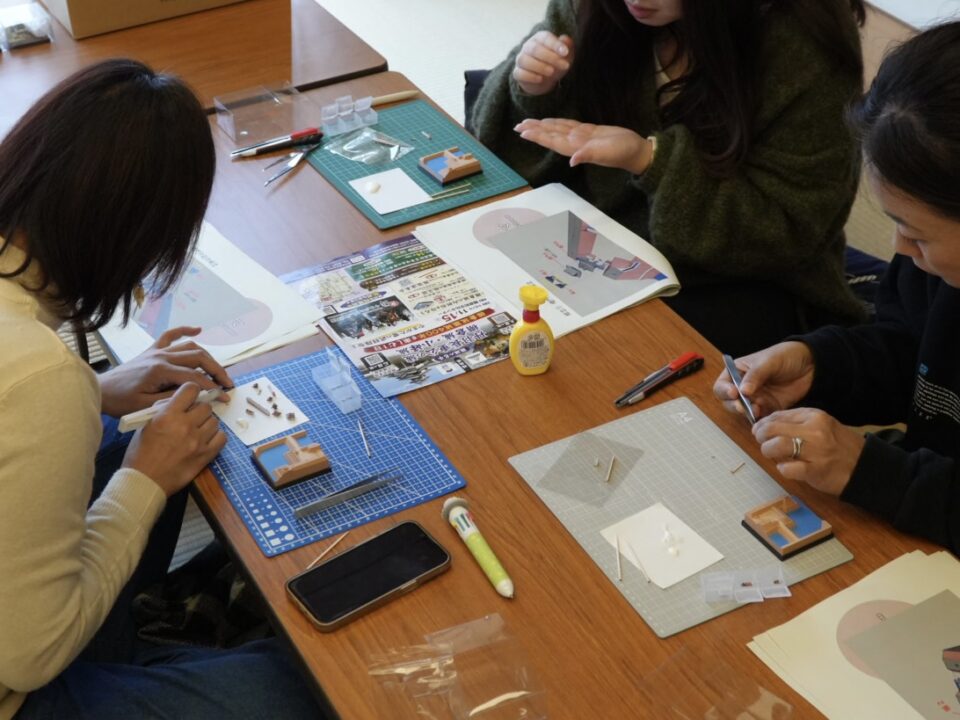
图1  城堡工作坊场景

从城郭整体出发,建立1/1500模型

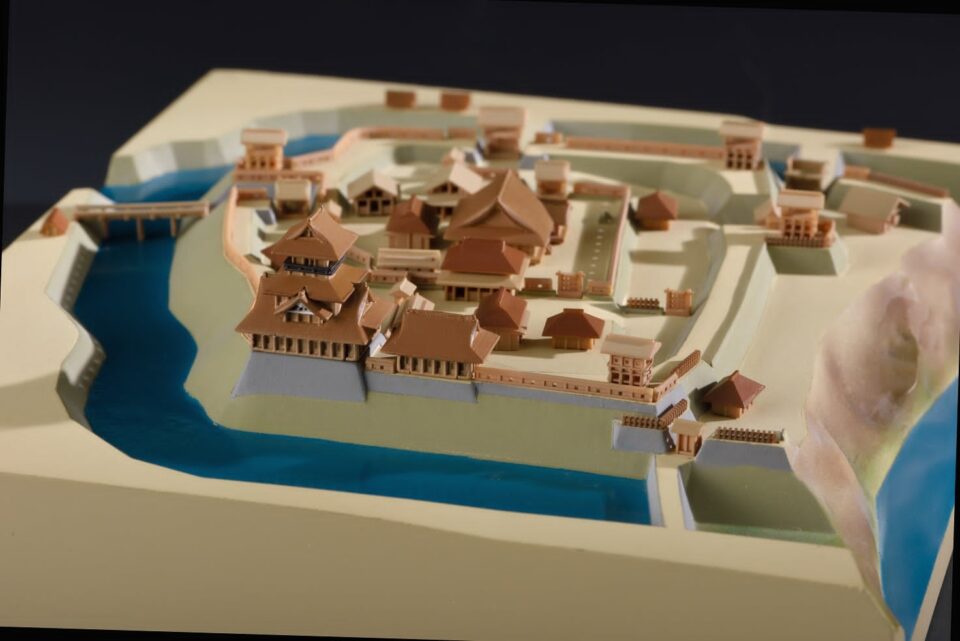
Shiroterasu约在2013年前后开始制作“城ラマ系列”。与以天守阁为中心的传统模型不同,团队将整体地形纳入1/1500比例模型,并参考实地测量、古地图和文献资料建立模型依据。2018年前后,自治体委托逐渐增加,业务扩展到博物馆展示用地理模型及相关纪念品。

这种产品既需要历史资料支撑,也需要稳定完成大量细小的建物部件。建模、试作、装配和后处理之间的衔接,会直接影响最终产品的质量与开发节奏。
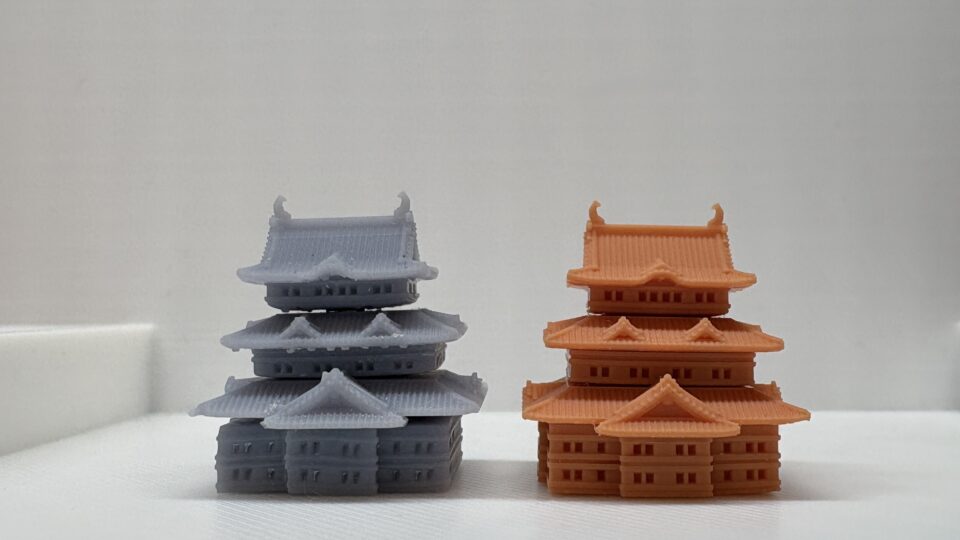
图2  其他品牌试做的小田原城(左)与DF2试做的小田原城(右)
模具和外包制造带来的试作限制

Shiroterasu过去使用金型制作城郭模型的建筑部件,金型是用于批量制造零件的精密模具(金属铸型的简称)。基本流程是:

  1. 将模具加工成零件的形状;
  2. 将塑料、树脂等材料注入或压入模具;
  3. 材料冷却成形后,得到相同形状的零件。

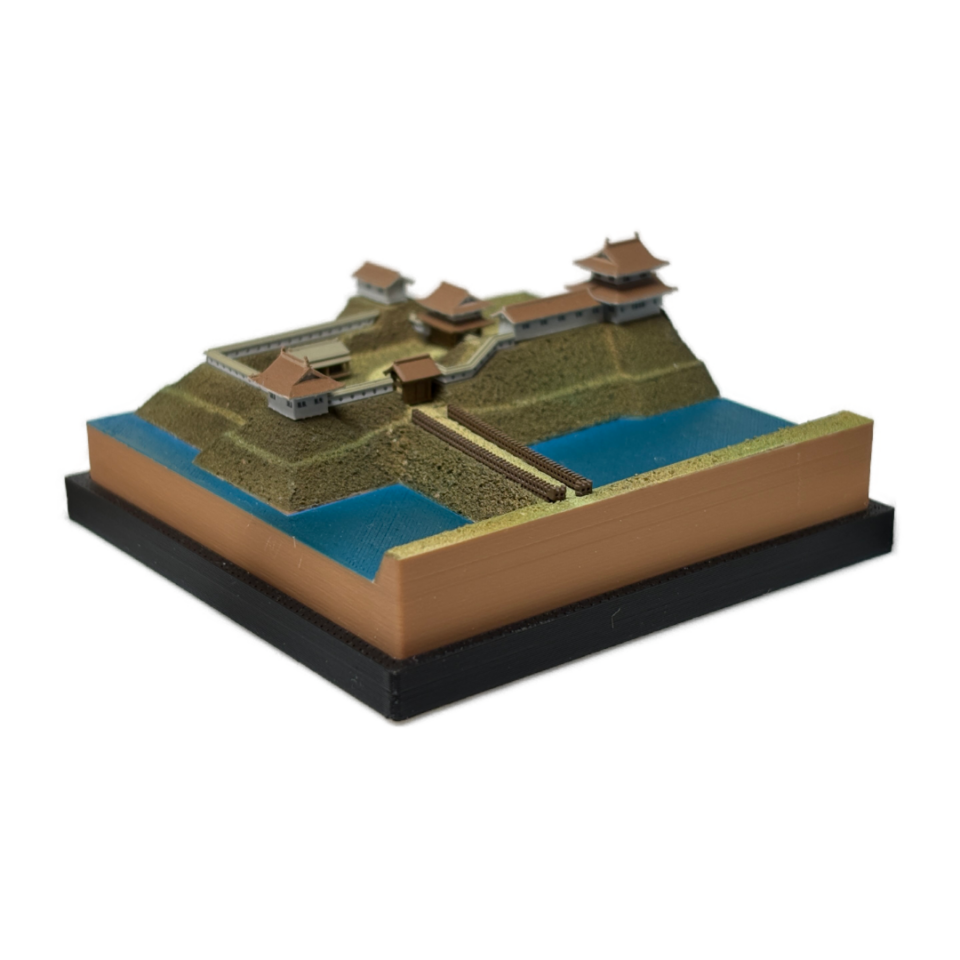
图3 模具制作的城模型系列——上田城

金型适合稳定量产,但也存在以下限制:

  1. 前期制作费用高;
  2. 制作周期长;
  3. 设计修改时可能需要修改或重新制作模具;
  4. 不适合频繁试错和小批量生产。

对1/1500比例的模型而言,瓦片和建筑边缘等细节也存在表现限制。

图4  金型制作的城模型系列——長篠城

团队曾尝试以其他工艺制作地形和部分建筑,也测试过不同光固化设备及树脂组合。但对于建物部件,尺寸精度和稳定性仍未完全满足要求。高精度零件此前还需要外包,量产时的制造成本成为新的课题。


Hook Image - DF2

Raise3D DF2 解决方案

高性价比 DLP 打印,表面光洁,气密性好,适用于原型与零件制作。

DF2完整还原高细节建物部件

最终,Shiroterasu选择Raise3D DF2与Raise3D高解析杏色V1树脂制作城郭模型建物部件。客户重点评价了两点:微型细节表现以及不同零件之间的尺寸配合。

西嶋良,Shiroterasu的工作人员反馈,Raise3D高解析杏色V1树脂能够较好地呈现1/1500比例下的瓦片纹样;部分零件无需胶水即可实现卡扣式组装,接近塑料模型的组装体验。

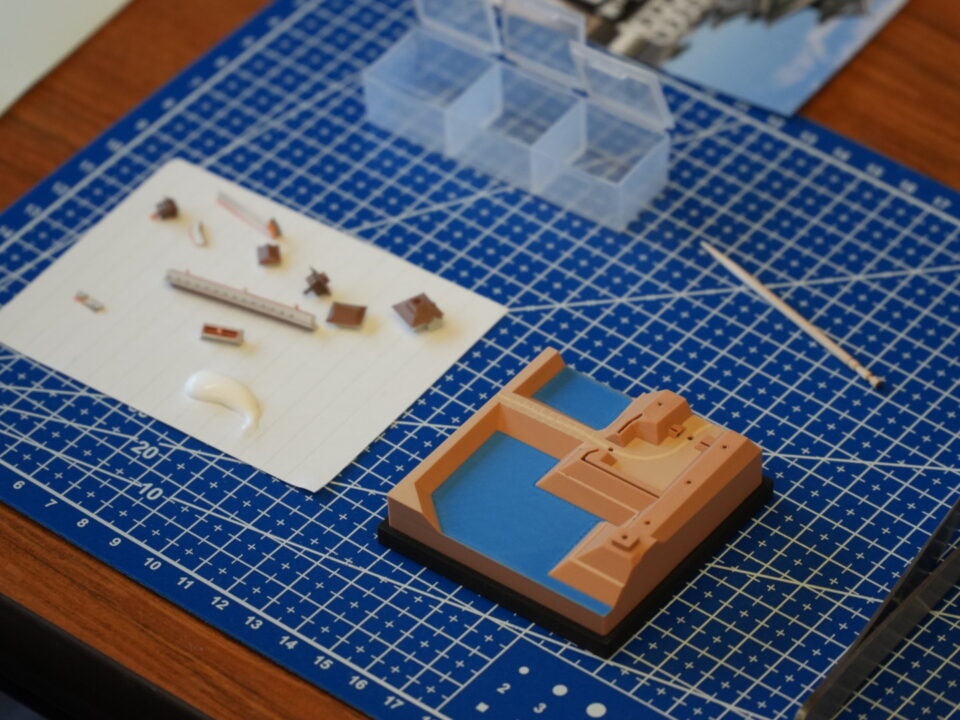
在整体工作流中,DF2主要承担高细节建物部件,团队还通过配套数字化制造工序完成地形部件和涂装用遮蔽治具。ideaMaker则用于切片、模拟和支撑准备。客户反馈称,切片模拟有助于判断设计变化,部分支撑可以直接用手去除,从而减少后处理工具的使用。

图5  其他品牌试做的小田原城(左)与DF2试做的小田原城(右)

高清DLP打印机DF2与高细节树脂协同呈现微型建筑细节

Raise3D DF2采用2560 × 1440分辨率的DLP投影系统,结合工业级DMD芯片、光学设计与系统校准,支持微小特征的清晰呈现;ideaMaker的轮廓补偿与抗锯齿功能进一步优化轮廓表现和表面平滑度。这些特点为1/1500城郭模型的瓦片纹样、屋檐和建筑边缘等精细结构提供了技术基础。设备支持50–200 μm层厚,可根据模型细节与生产需求选择合适的打印设置。

Raise3D高解析杏色V1树脂以精细特征表现和高分辨率成型为特点,打印件呈现平滑的杏色哑光表面,适合需要清晰纹理与细节的模型制作,同时便于后续喷涂、电镀等表面处理。对于Shiroterasu的城郭模型,这些特性与微型建筑纹样的呈现及屋顶、墙体的分色涂装需求相契合,让精细成型与模型外观制作更好地衔接

从单个零件到内部数字化工作流

DF2带来的变化不只是替换某一种制造设备,而是让团队能够在内部完成更多形状验证和产品准备。对两人运营的小规模企业而言,建模数据、打印任务和后工程之间的沟通链路更短,也更适合自治体展示项目和组装型产品的迭代。

西嶋良提到,完成数据后可在一个平台上排列约50个零件,以0.05 mm层厚在约7小时内完成一批输出;产品开发周期则由过去的半年至1年缩短至约1个月。

目前,DF2已用于包括福岛县棚仓城在内的自治体地理模型项目。客户还计划在今年下半年推出使用DF2量产部件的面向消费者产品。

图6  棚倉城与城堡工作坊场景

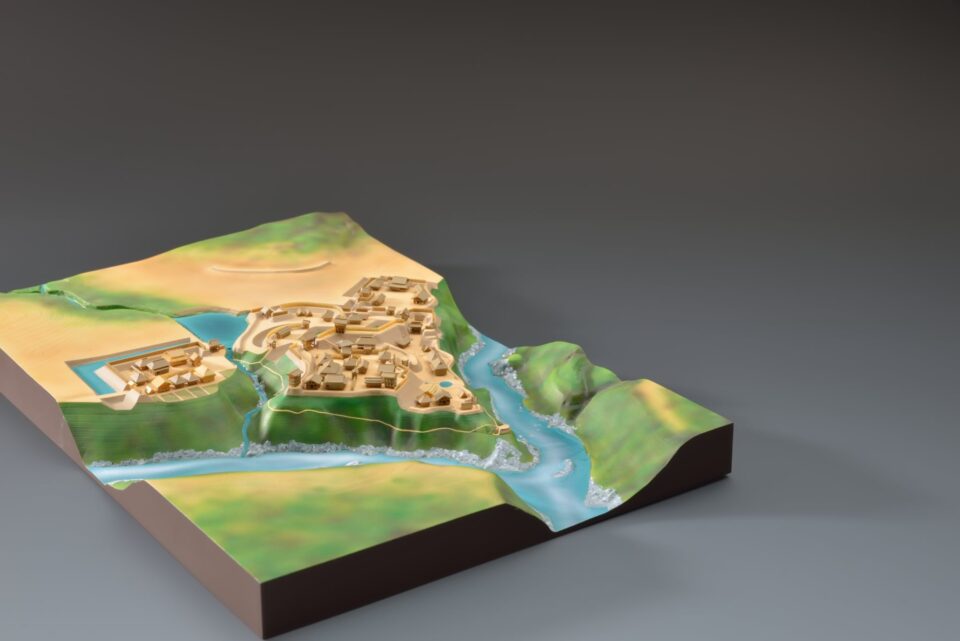
图7  城堡模型展示

结语

Shiroterasu案例表明,精密模型的3D打印价值不只在于提高细节表现,还在于把历史资料建模、部件制造、后工程和产品准备连接起来。DF2结合High Detail Resin,优势体现在高细节建物部件的内部制造、微型纹样表现和部件配合验证,为小规模团队提供了更灵活的产品开发方式。

申请打样

根据您的样件图纸进行打印,以确保您的工艺和设备选择,满足您的零件精度、强度、耐温等要求。

3D打印案例