Zora
2026年10月12日
阅读时间: 15 分钟
在增材制造的技术谱系中,选择性激光烧结(Selective Laser Sintering,简称SLS)一直占据着一个独特的位置。与常见的FDM熔融沉积或SLA光固化工艺不同,SLS以粉末材料为原料,通过激光逐层烧结来构建三维实体。这种看似朴素的技术路径,却赋予了SLS 3D打印机一项其他工艺难以企及的能力:无需支撑结构,就能制造出强度可靠的功能零部件。
一层粉末,一束光
理解SLS的工作原理,可以从一个简单的动作开始。设备启动后,成型缸内的粉末被加热至接近材料熔点的温度区间,通常维持在材料玻璃化转变温度附近。这一预热步骤并非可有可无——它降低了激光扫描时产生的温差应力,也避免了粉末在铺层过程中的飞溅。
随后,刮刀在成型平台上铺展一层厚度约0.08至0.15毫米的粉末。激光束经振镜反射,按照计算机切片数据划定的截面轮廓,选择性地扫描粉末区域。被激光击中的粉末颗粒在极短时间内吸收光能,表面软化并相互黏结,而未被扫描的区域则保持松散状态。一层完成,成型缸下降一个层厚,供粉缸抬升,新一轮铺粉与扫描随即开始。如此循环往复,零件在粉床中逐渐“生长”成形。
这一过程中最值得注意的,是未烧结粉末所扮演的双重角色:它们既是后续层级的原料,也为当前正在成型的悬空结构和内腔提供天然支撑。正因如此,SLS 3D打印机可以处理倒扣、随形流道、点阵结构等复杂特征,而不必像FDM工艺那样在打印完成后花费大量精力拆除支撑。
材料体系与后处理
SLS的材料选择相对聚焦,以工程热塑性粉末为主。其中PA12(尼龙12)是应用最广泛的材料,具备较低的吸湿性和良好的化学稳定性,其打印件在XY与Z方向的力学性能表现较为均衡。PA11则源自可再生蓖麻油,延展性与抗冲击强度更突出,适用于承受反复弯折或动态载荷的部件。此外,TPU弹性粉末可以制造柔性缓冲件和密封结构,而添加玻璃微珠或铝粉的复合粉末则用于提升热变形温度或表面硬度。
打印完成后,零件需经过清粉与后处理。借助振动筛或压缩空气将黏附于表面的松散粉末清除,必要时再进行喷砂或抛光,以获得更均匀的表面质感。值得关注的是,未烧结的粉末经过筛分后可以在一定比例下回收再利用,这使得SLS在材料利用率方面具有明显优势。
从原型验证到小批量生产
SLS技术的应用场景,正从早期的手板制作向功能性零件的小批量制造迁移。汽车行业用它生产进气歧管、支架等验证件,消费品领域则将其用于定制化鞋履、高性能眼镜等对个性化适配有要求的品类。这些场景的共同特征是:零件数量不大,但几何复杂度高,且对材料的机械性能有实际要求——注塑开模的成本在这种批量下难以摊薄,而SLS提供了一条无需模具的替代路径。
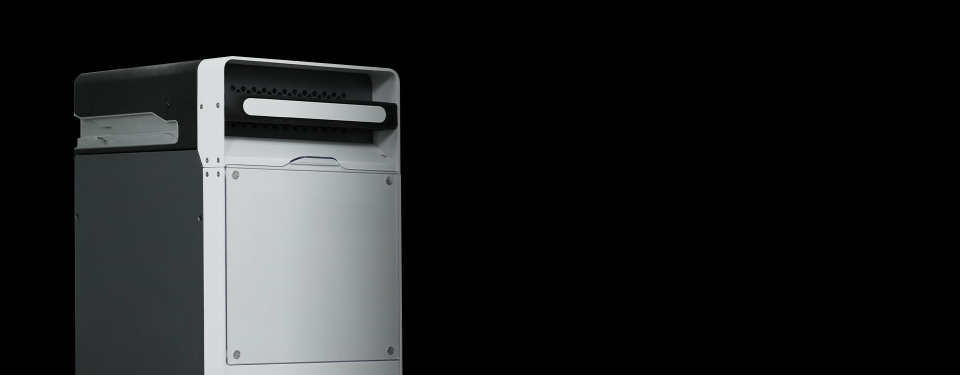
在这一方向上,复志科技(Raise3D)推出的RMS220小型SLS 3D打印机提供了一个值得关注的选项。这款设备的成型尺寸为220×220×350毫米,腔体容积约17升,搭载75W红外光纤激光器,扫描速度可达30,000毫米/秒。其定位并非简单地将工业级SLS设备“缩小”,而是面向手板服务商、企业内部研发中心等需要自行完成小批量功能件生产的使用场景。
在材料兼容性上,RMS220支持PA12、PA11、TPU以及碳纤增强尼龙等多种粉末材料,配合自研的ideaMaker切片软件和RaiseCloud云管理平台,可以实现从切片到远程任务分发的完整流程。对于此前依赖外协加工来完成尼龙功能件的企业而言,这类设备的出现意味着交期控制和单件成本结构都有了新的调整空间。
SLS 3D打印机的价值,并不在于它比FDM或SLA“更好”,而在于它解决了一类特定的制造问题:当零件的几何复杂度较高、批量不大、且需要具备实际功能时,粉末床激光烧结提供了一种在精度、强度和成本之间取得平衡的方案。随着设备体积和操作门槛的逐步降低,这项技术正在从大型工厂的专属工具,转变为更多中小型制造团队可以纳入日常流程的常规手段。