Zora
2026年11月3日
阅读时间: 15 分钟
在工业制造对轻量化和功能集成提出更高要求的背景下,碳纤维3D打印逐渐从实验室研究走向工程实践。它并不是一种“替代金属”的通用方案,而是一条在特定场景下能够平衡重量、刚度与几何复杂度的增材制造路径。理解这条路径的能力范围与边界条件,比单纯关注材料本身的强度数字更有实际意义。
碳纤维3D打印的材料逻辑与工艺分化
碳纤维3D打印的核心,是将碳纤维以某种形式引入热塑性聚合物基体,借助逐层沉积的方式成形为三维零件。碳纤维的加入主要作用于几个方向:提高拉伸强度与弯曲模量,降低热膨胀系数,并在一定程度上改善耐温性和尺寸稳定性。但这些收益并非均匀分布,而是高度依赖纤维的长度、含量、取向以及与基体的界面结合状态。
从工艺路径来看,目前工程上常见的有两类取向。一类是短碳纤维增强线材,纤维长度通常在毫米级以下,混炼于尼龙、PET、PPS等基体中,通过常规FDM设备挤出成形。这类材料加工便利性较好,适合夹具、工装、功能原型等对成本与交付节奏敏感的场景。另一类是连续碳纤维打印,将连续纤维束在打印过程中嵌入树脂,力学性能的上限显著更高,但设备与路径规划的要求也相应提升,成形复杂度增加。复志科技在碳纤维3D打印方向的布局主要落在前一条路径上,围绕短碳纤维增强线材构建从桌面级到工业级的设备与材料体系,这一选择与其面向工装夹具、功能部件和中小批量生产的目标场景相匹配。
从“打得出来”到“用得可靠”:被忽视的边界条件
碳纤维3D打印零件的一个关键特征,是逐层沉积带来的各向异性。沿打印路径方向的力学性能通常高于层间方向,层间结合质量、孔隙含量和纤维取向共同决定了零件的实际承载能力。研究指出,3D打印碳纤维复合材料的孔隙率可能明显高于传统模压或灌注工艺成形的层合板,孔隙倾向于在层间界面处集中,成为裂纹萌生和扩展的优先位置。这意味着,材料数据手册上的拉伸强度或模量,并不能直接等同于打印件在真实工况下的表现。
另一个值得留意的维度是检测与标准化的进度。针对3D打印连续纤维增强复合材料的疲劳评价,已有研究呼吁建立基于ASTM D3479等标准协议的耐久性基准;同时,无损检测手段在增材制造碳纤维零件上的规模化验证仍然有限。对于计划将碳纤维3D打印件用于承力或安全相关场景的用户而言,这意味着需要在设计阶段预留安全余量,并在必要时引入X射线CT、超声或热成像等手段对内部质量进行确认,而不是仅凭材料牌号做出判断。
工程化落地需要的不仅是材料,而是一套可重复的工艺条件
碳纤维的加入也会带来新的工艺约束:熔体粘度上升,挤出与路径控制需要更精细的平衡;碳纤维对喷嘴和挤出机构的磨蚀作用不可忽略;层间结合窗口收窄,对温度管理和冷却策略提出更高要求。因此,碳纤维3D打印的可用性,在很大程度上取决于设备与材料之间是否形成了经过验证的配合关系。
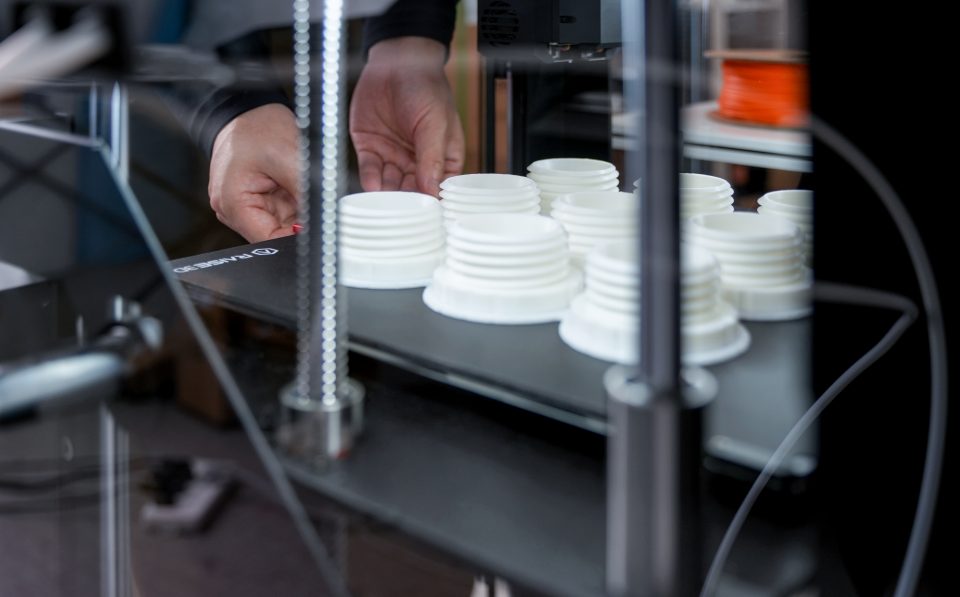
复志科技在这一层面的做法,是在设备端为碳纤维线材提供针对性的硬件适配。在工业级方向上,Pro3 HS系列配合Hyper Core速聚芯材料,将碳纤维集中为线材内芯,外层以高流动性热塑材料包覆,试图在打印速度、层间结合与喷嘴寿命之间取得折中。材料侧则覆盖了从通用碳纤增强PET/PETG到高温耐腐的Industrial PPS CF等选项,其中PPS CF的热变形温度标称值达到260°C,适用于发动机舱周边或化工环境等对耐温耐蚀有明确要求的场合。
这些产品信息指向同一个工程事实:碳纤维3D打印的价值,不在于宣称某种材料“接近金属”或“替代传统工艺”,而在于当零件形状复杂、批量有限、迭代频繁,且减重或工装轻量化能够带来可感知的系统收益时,它提供了一条不需要模具投入的成形路径。
当一项制造技术从“能打印”走向“可交付”,真正需要回答的问题往往不是材料性能的上限有多高,而是在给定的设备、材料与后处理条件下,零件性能的离散度是否可控、失效模式是否可预期。碳纤维3D打印正在这条路上积累工程证据,而它的适用范围,也将随着这些证据的沉淀而变得更加清晰。