3D打印机


材料

墨西哥铸造工装制造商RBP Metallurgy 利用 Raise3D T450 大尺寸打印机制作铸造模样

2026年11月9日

86%

模芯制作周期缩短

3 天

3D 打印模芯制作周期

450 × 350 × 400 mm

T450 大尺寸成型空间

公司介绍


BP Metallurgy(简称 RBP)是一家位于墨西哥的定制零部件开发与制造企业,在铸造和制模领域拥有超过 50 年的经验。其制造流程涉及手工成形、机械加工、工装装配和尺寸测量,可满足包括大型零件在内的定制制造需求。⁠⁠


墨西哥

铸造工装

对铸造工装制造企业而言,制作复杂模样往往需要大量手工成形、测量和拼装工作,完成后才能进入制模环节。铸造模样 3D 打印提供了另一种选择:对于适合的工装,可从数字模型出发制作零件,再根据实际用途进行表面处理和尺寸检验。

墨西哥企业 RBP Metallurgy(以下简称RBP) 从事定制零件开发与制造。2021 年,RBP 将 Raise3D Pro2 和 Pro2 Plus 3D 打印机引入制模流程。RBP 使用 Raise3D Pro2 和 Pro2 Plus 3D 打印机制作模芯的时间约为三天,相比传统工艺的约三周,缩短了制作周期。

随着大尺寸 3D 打印技术的发展,制造团队还可以进一步优化大型模样的制作方式。Raise3D T450 提供 450 × 350 × 400 mm 的成型空间,为适合的零件提供整体打印的选择,减少分件、对齐与粘接等工序。
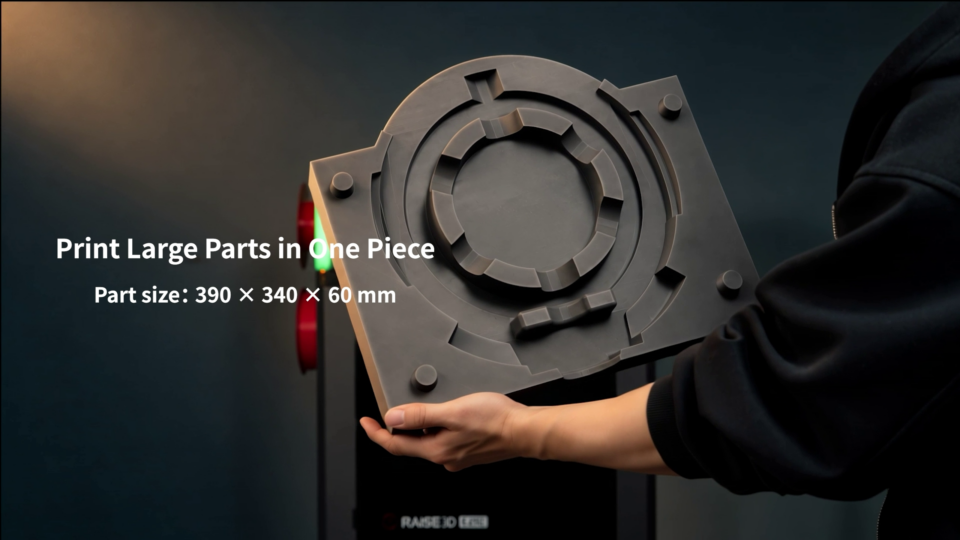
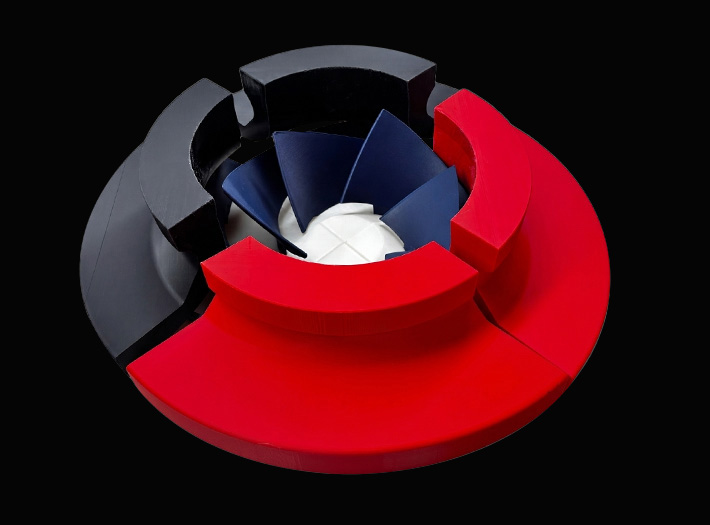
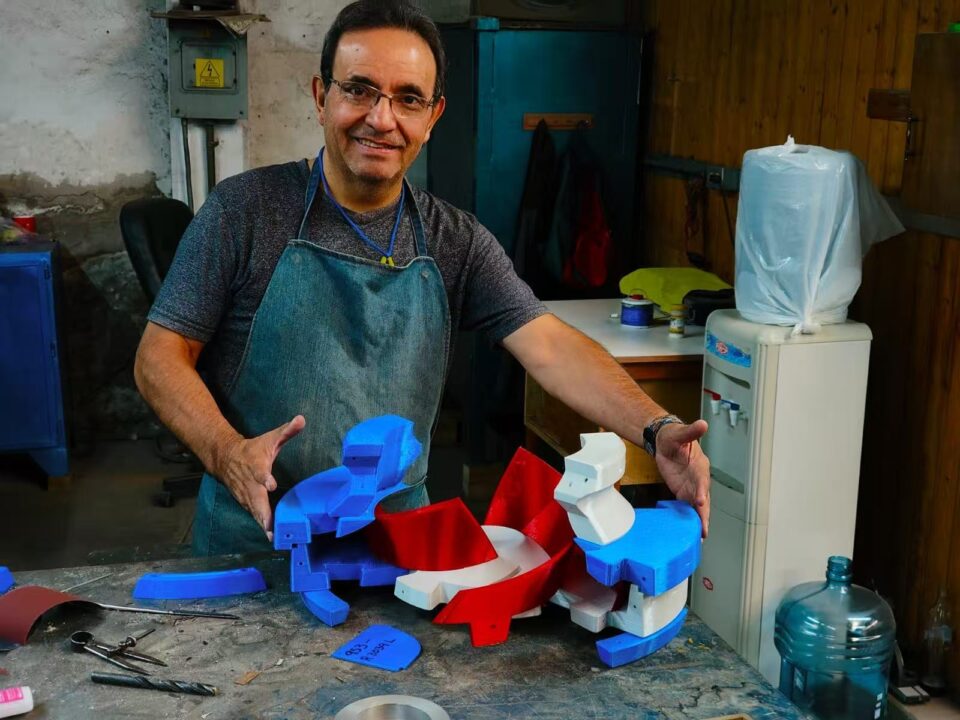
图1: 使用 Raise3D T450制作的RBP 一体铸造模样。T450 成型尺寸: 450 × 350 × 400 mm。

挑战:手工制作复杂铸造工装

引入 3D 打印前,RBP 依靠传统铸造和制模工艺。模芯制作涉及手工成形、制作装配结构、机械加工和细致测量。根据项目复杂程度,以往的模芯制作可能需要三周至六个月。

当工装由多个部分组成时,团队不仅需要保证各部分的尺寸,还要考虑定位、配合和脱模方式。设计发生变化,也可能需要重新开展部分制作工作。如何减少重复的手工成形和修整,成为提升制模效率的重要课题。
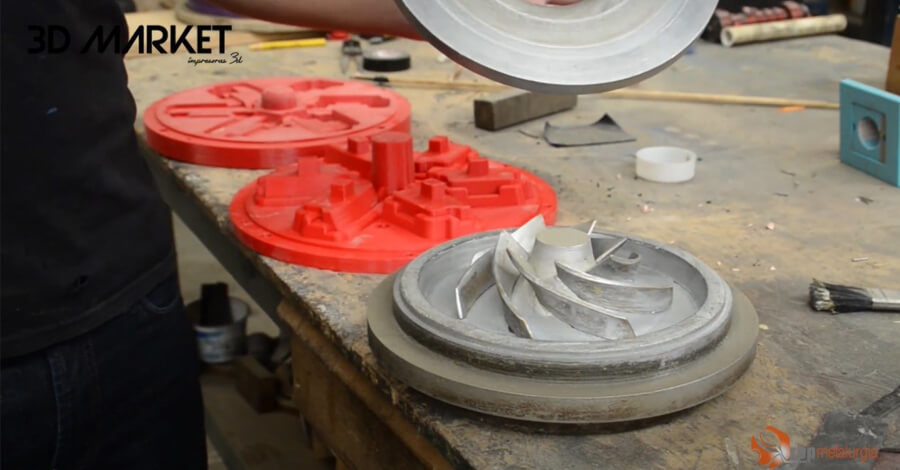
图2: RBP依靠传统铸造和制模工艺制作模样
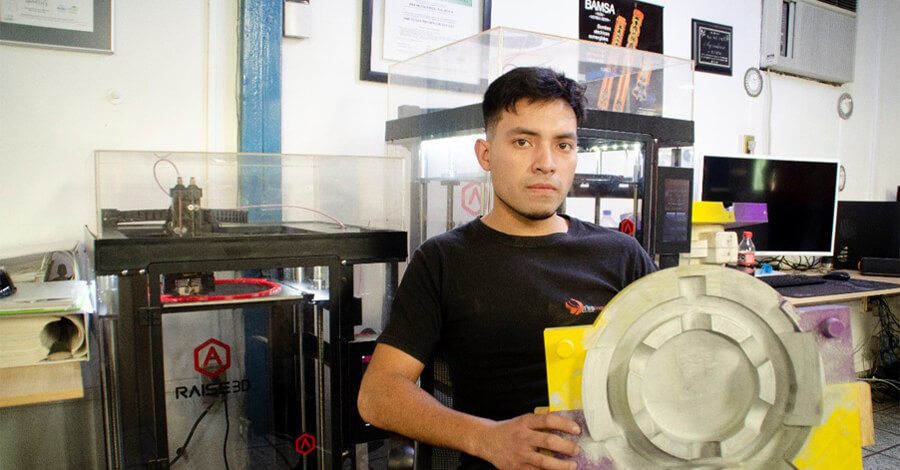
从手工工装到数字化 3D 打印流程

早在五年前,RBP 就选择 Raise3D Pro2 和 Pro2 Plus FFF打印机制作模样。团队可以从数字设计出发,使用打印的热塑性材料工装参与制模流程,而不必完全依靠手工塑造几何形状。

RBP 的模芯制作时间从传统工艺的约三周缩短至使用 3D打印后的约三天。数字化流程减少了手工成形工作,也为后续设计调整和重新制造提供了更灵活的方式。

Raise3D Pro2 Plus 305×305×605 mm的成型空间、断料检测和断电恢复等功能,也是 RBP 选择 Pro2 系列时考虑的因素。

图2: RBP 使用 Raise3D Pro2 和 Pro2 Plus制作铸造模样

用 T450 探索大型铸造模样的一体打印

通过 Pro2 系列在制模流程中的应用,RBP Metallurgy 积累了数字化制造经验,也建立了对 Raise3D 设备的信任。在此基础上,面对大型铸造模样的制造需求,团队希望进一步利用更大的成型空间,探索将原本需要分件的模样一体打印,减少后续拼装工作。

对于大型铸造模样,设备的成型空间不仅决定可以打印多大的零件,也影响整个制造流程。当模型超出成型空间时,团队需要分件打印,并在打印完成后进行对齐、粘接与接缝修整。

Raise3D T450 的成型空间为 450 × 350 × 400 mm。对于能够连同支撑和必要间隙放入成型空间的适合零件,一体打印可以省去分件规划与粘接装配,消除粘接接缝及相关的装配错位风险。打印完成后,零件仍可能需要去除支撑、表面处理和尺寸检验。

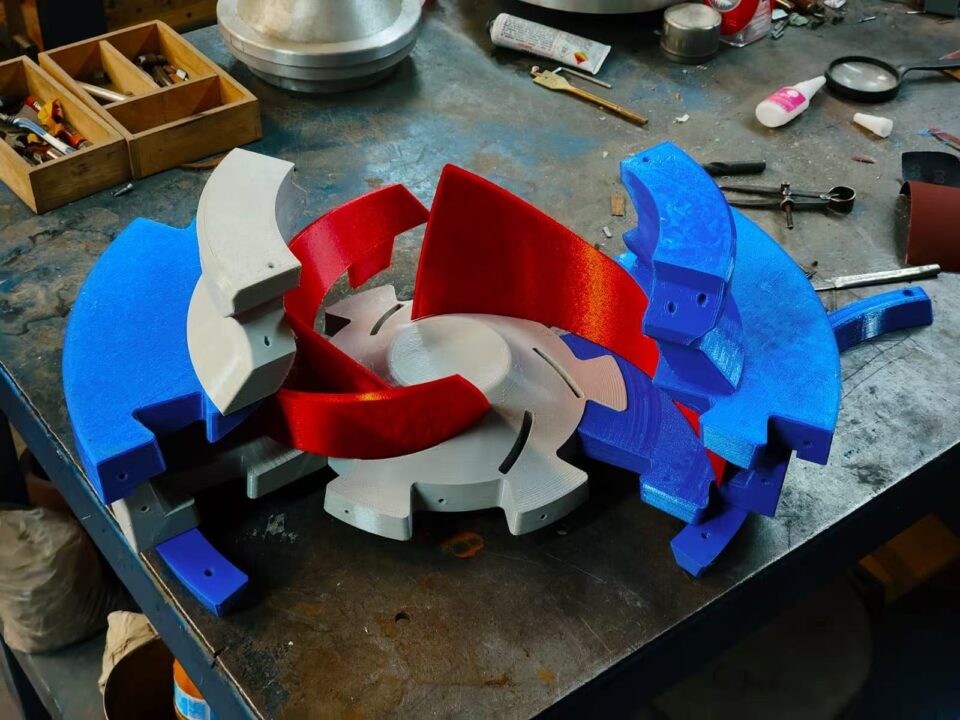
从分件制造到整体成型,改变的不只是打印尺寸,也包括零件从数字模型走向可用工装的路径。

图3: RBP 使用 Raise3D 打印机制作的模样

T 系列:兼顾大尺寸打印的效率与稳定性

针对大型铸造模样和工装的制造需求,Raise3D T 系列将大成型空间、高流量挤出、运动控制和温度管理相结合,为大尺寸零件的打印提供支持。

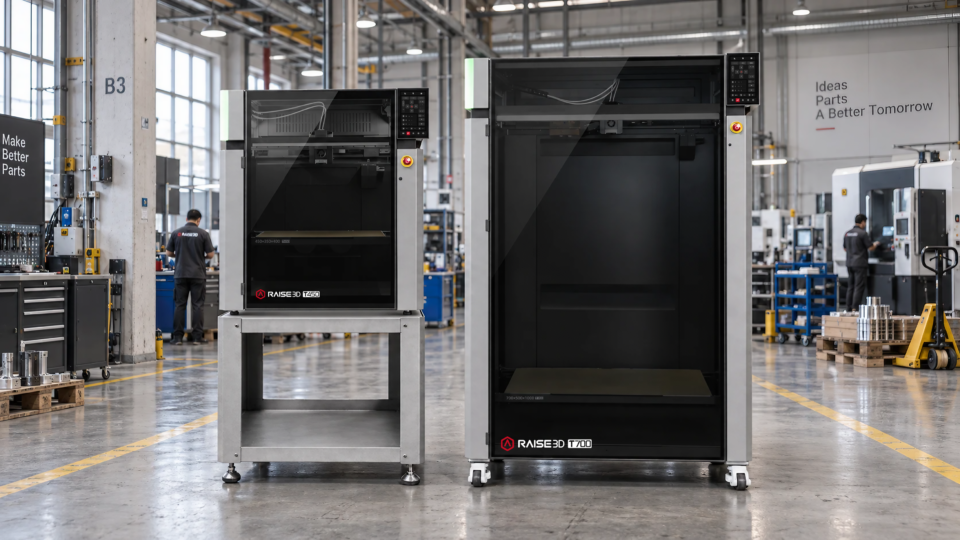
Raise3D T系列包含T450和T700。T450的成型空间为 450 × 350 × 400 mm ,T700的成型空间为 700 × 500 × 1,000 mm 。对于需要制作更大铸造模样或工装的企业,T700 提供更大的成型空间,有助于探索更多大尺寸零件的一体打印方案。设备选型时,应结合您的零件尺寸、摆放方向、支撑及工艺要求进行评估。

图4:Raise3D T 系列场景图。成型尺寸分别为:T450 为 450 × 350 × 400 mm,T700 为 700 × 500 × 1,000 mm

「二进一出」 TwinFlow™,支持高流量打印

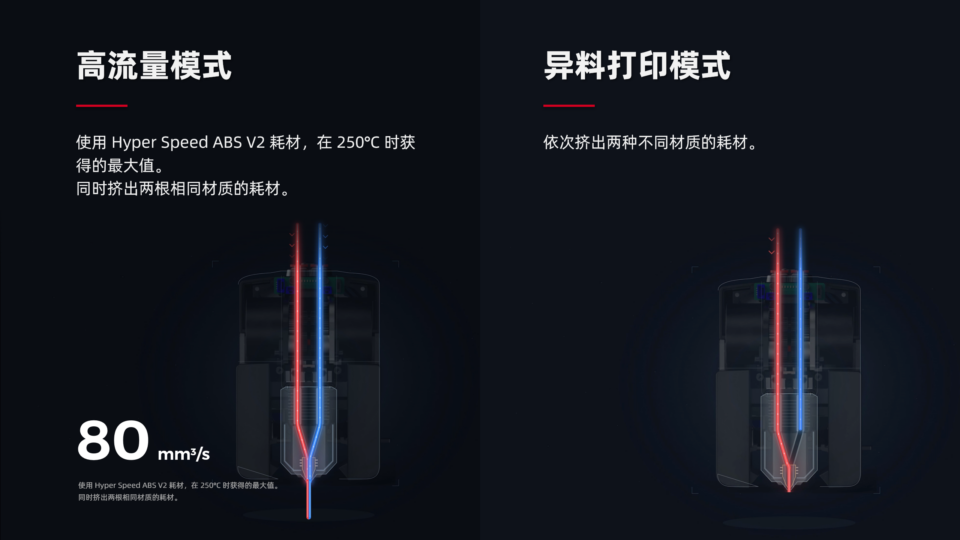
T系列采用 独创的「二进一出」TwinFlow™双路独立供料、单喷嘴输出设计,两路独立进料通道经热端熔融后共同挤出,由同一喷嘴完成打印。

高流量模式下,两根相同的耗材同时送入喷嘴并挤出,实现高流量打印。T 系列最高打印速度可达 600 mm/s(特定测试条件下);T450 的喷嘴最大体积流量可达 80 mm³/s¹

异料打印模式下,两种不同的材料依次挤出,可打印水溶性或易剥离支撑,并支持双色打印等功能。

T 系列最高打印速度可达 600 mm/s;在特定测试条件下,T450 的最大体积流量可达 80 mm³/s。后者的参考条件为使用 Raise3D Hyper Speed ABS V2 材料、0.4 mm 喷嘴、250°C 喷嘴温度打印单层薄壁光滑结构(实际打印时间和流量取决于模型、材料、喷嘴及打印设置)。

图5:「二进一出」 TwinFlow™的两种模式:高流量模式(左);异料打印模式(右)。

运动与温度管理,支持大型零件打印

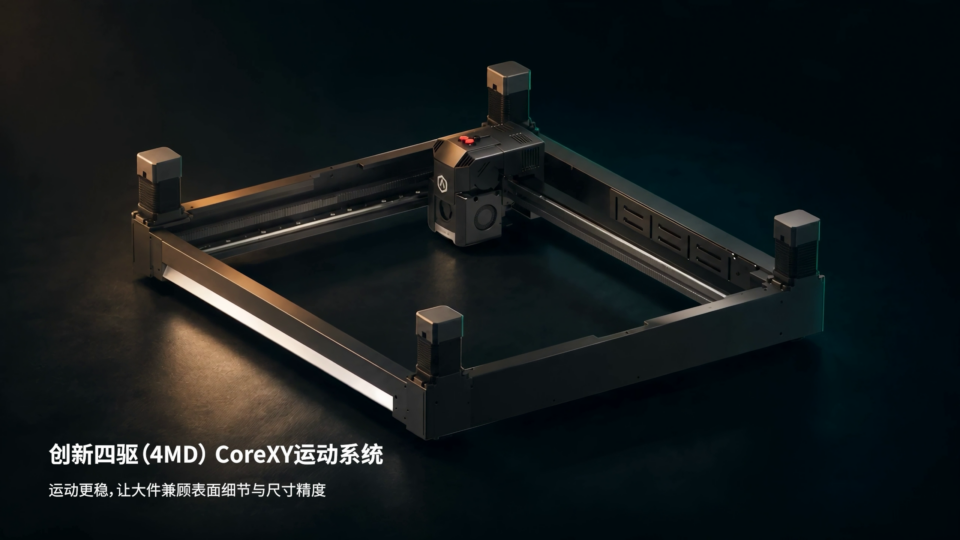
T450 采用四驱 CoreXY 运动系统,面向大范围运动与长时间打印任务设计。挤出压力控制可在加减速和转弯时调整挤出,帮助减少转角堆料或出料不均,改善打印线条的一致性。

对于较大的零件,温度管理同样重要。T450 配备主动加热腔室,腔温最高可达 70°C;喷嘴最高温度可达 420°C。稳定的腔室温度有助于降低适用材料在大件打印中的翘曲和层间分离风险。

图6 4MD CoreXY,专为大幅面运动而设计


从打印速度到完整工作流

T 系列还提供面向长时间打印的监测和操作支持,包括断料检测和实时摄像监控等功能;具体功能以机型配置及固件版本为准。

评估制造效率时,除了打印时间,还应考虑数据准备、去支撑、对齐、粘接、表面处理和检验等环节。对适合整体打印的零件而言,减少装配工序可以简化从打印完成到获得可用工装的工作流程。

图7: 使用 Raise3D T450制作的模样

评估铸造工装打印方案时,需要确认什么?

更大的成型空间可以提供更多选择,但并不意味着所有设计都适合一体打印。选择工艺前,建议确认:

  • 零件功能:打印的是模样、芯盒、模具还是其他工装?它在铸造流程中的具体作用是什么?
  • 几何与打印方向:完整模型、支撑以及必要间隙能否放入设备的有效成型空间?
  • 材料与使用环境:材料是否满足强度、耐磨、温度以及与制模工艺的兼容性要求?
  • 表面与尺寸:比较不同方案前,先明确表面处理、测量方法和验收标准。
  • 整体工作量:将设计准备、打印时间、材料、人工、后处理和检验一并纳入比较。

打印的热塑性材料模样,与直接打印的砂型或砂芯并不是同一回事;不同方案对应不同的工艺流程和使用要求。

图8: RBP 制作的铸造模样

总结:从数字化制模走向大尺寸一体成型

RBP Metallurgy 将 3D 打印引入制模流程,减少了手工成形工作,缩短了模芯制作周期。随着大型模样和工装需求的发展,Raise3D T 系列为制造团队提供了进一步优化工作流的选择:T450 以更大的成型空间支持适合零件的一体打印;面对更大尺寸的应用,T700 则提供更宽裕的制造空间。结合高流量挤出、运动控制和温度管理,企业可以围绕零件需求探索更高效、更灵活的数字化制造方式。

申请打样

根据您的样件图纸进行打印,以确保您的工艺和设备选择,满足您的零件精度、强度、耐温等要求。

讨论您的铸造模样应用

如果您的团队正在评估铸造模样或其他制造工装,可向 Raise3D 提供零件尺寸、目标工艺、材料需求和验收标准,共同评估大尺寸 3D 打印工作流是否适合您的应用。

常见问题

  1. 什么是铸造模样 3D 打印?

它是利用增材制造制作铸造流程所需模样的方法。是否适用,取决于模样的具体用途、材料、表面质量、尺寸要求及铸造企业的验收标准。

2. RBP Metallurgy 使用了哪些 Raise3D 设备?

RBP Metallurgy 使用 Raise3D Pro2、 Pro2 Plus 和T450 FFF3D 打印机制作制模相关工装。

3. 为什么考虑将大型模样一体打印?

当模型和所需支撑能够放入成型空间时,整体打印可以省去该零件的分件和粘接装配。但它不能免除表面处理或检验,实际收益仍需与原有工作流比较。

4. 如何评估一体打印的效率?

应以相同零件和生产要求为基础,对比数据准备、打印、装配、表面处理与检验等完整流程。实际结果会随零件结构、材料、打印设置及验收要求而变化。

3D打印案例